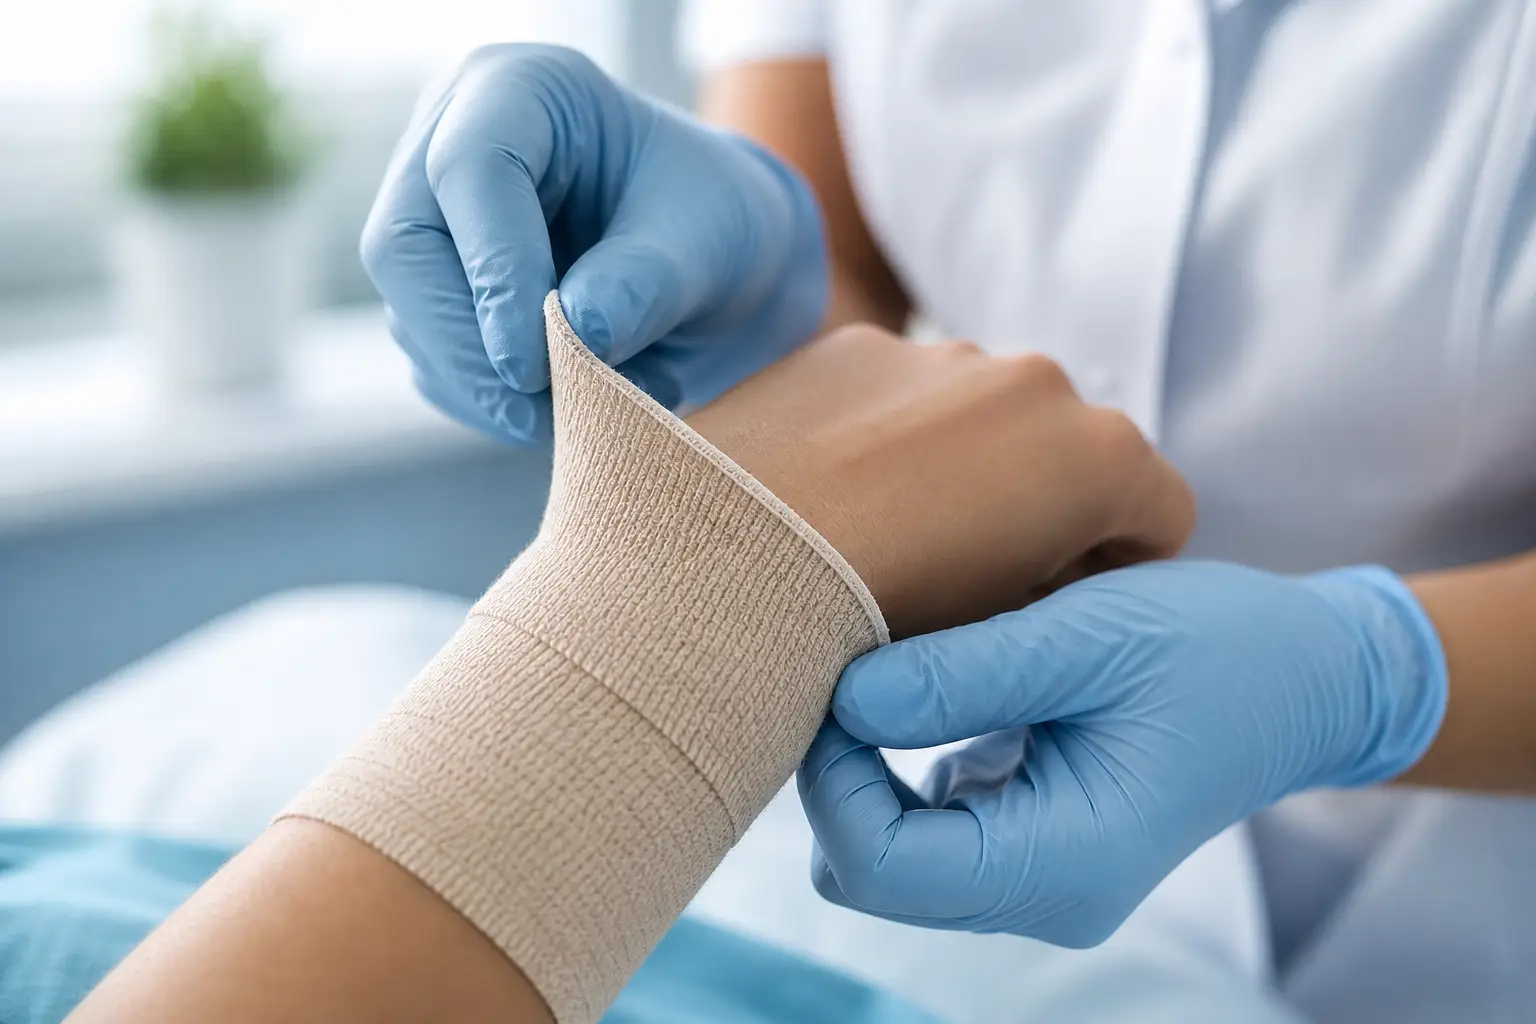
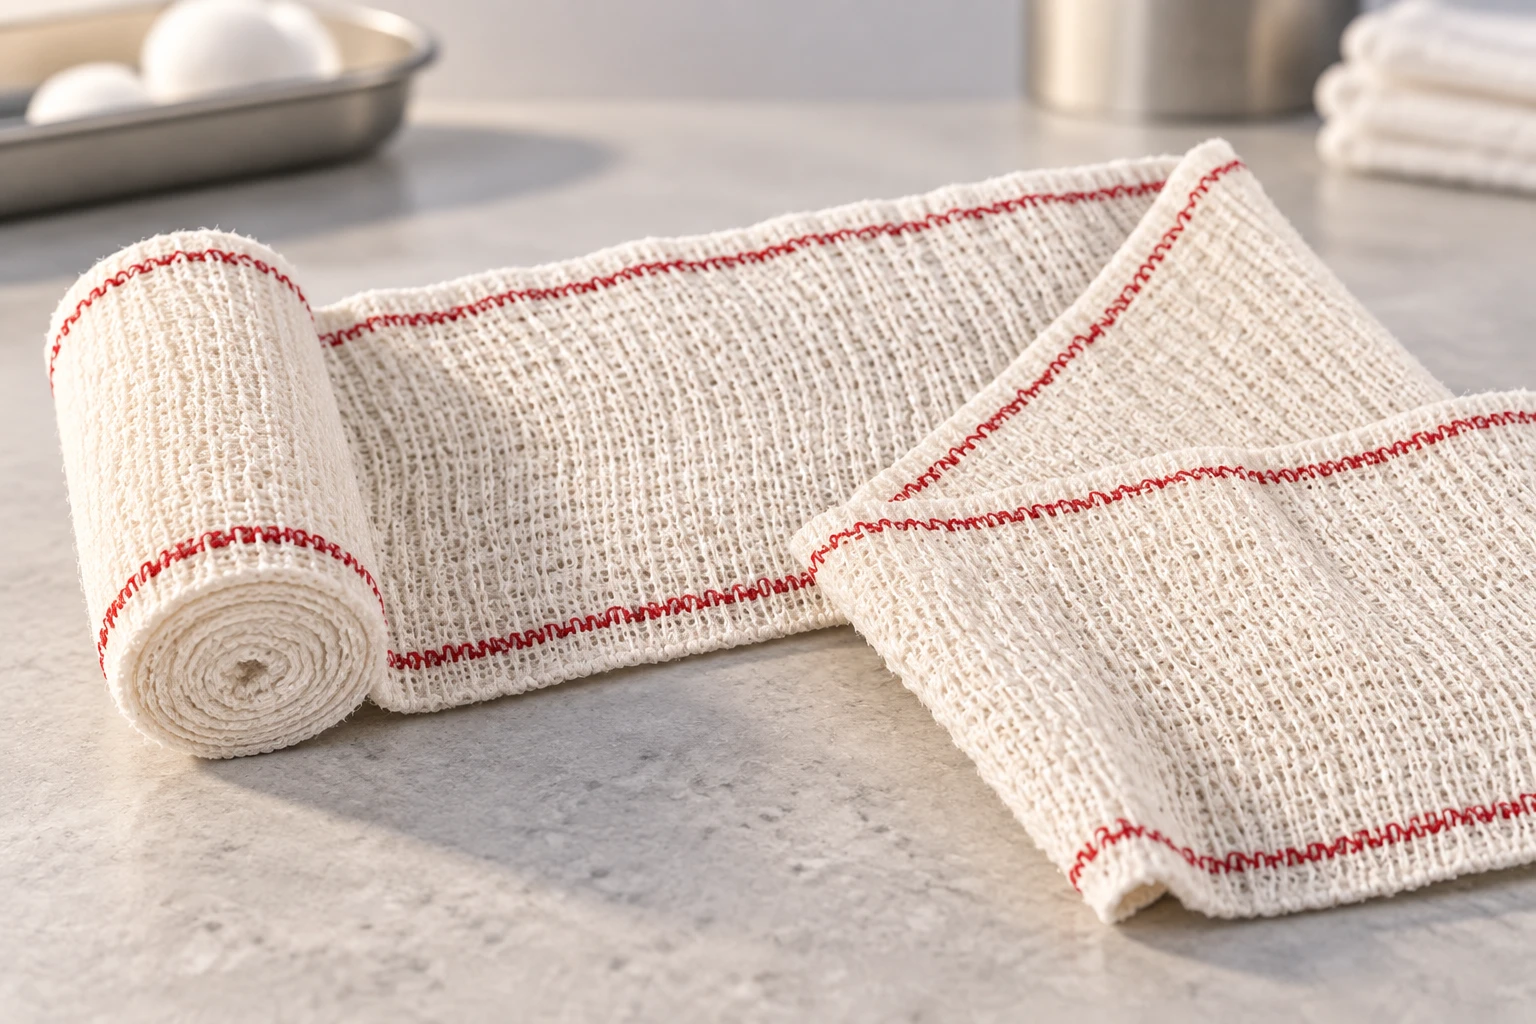
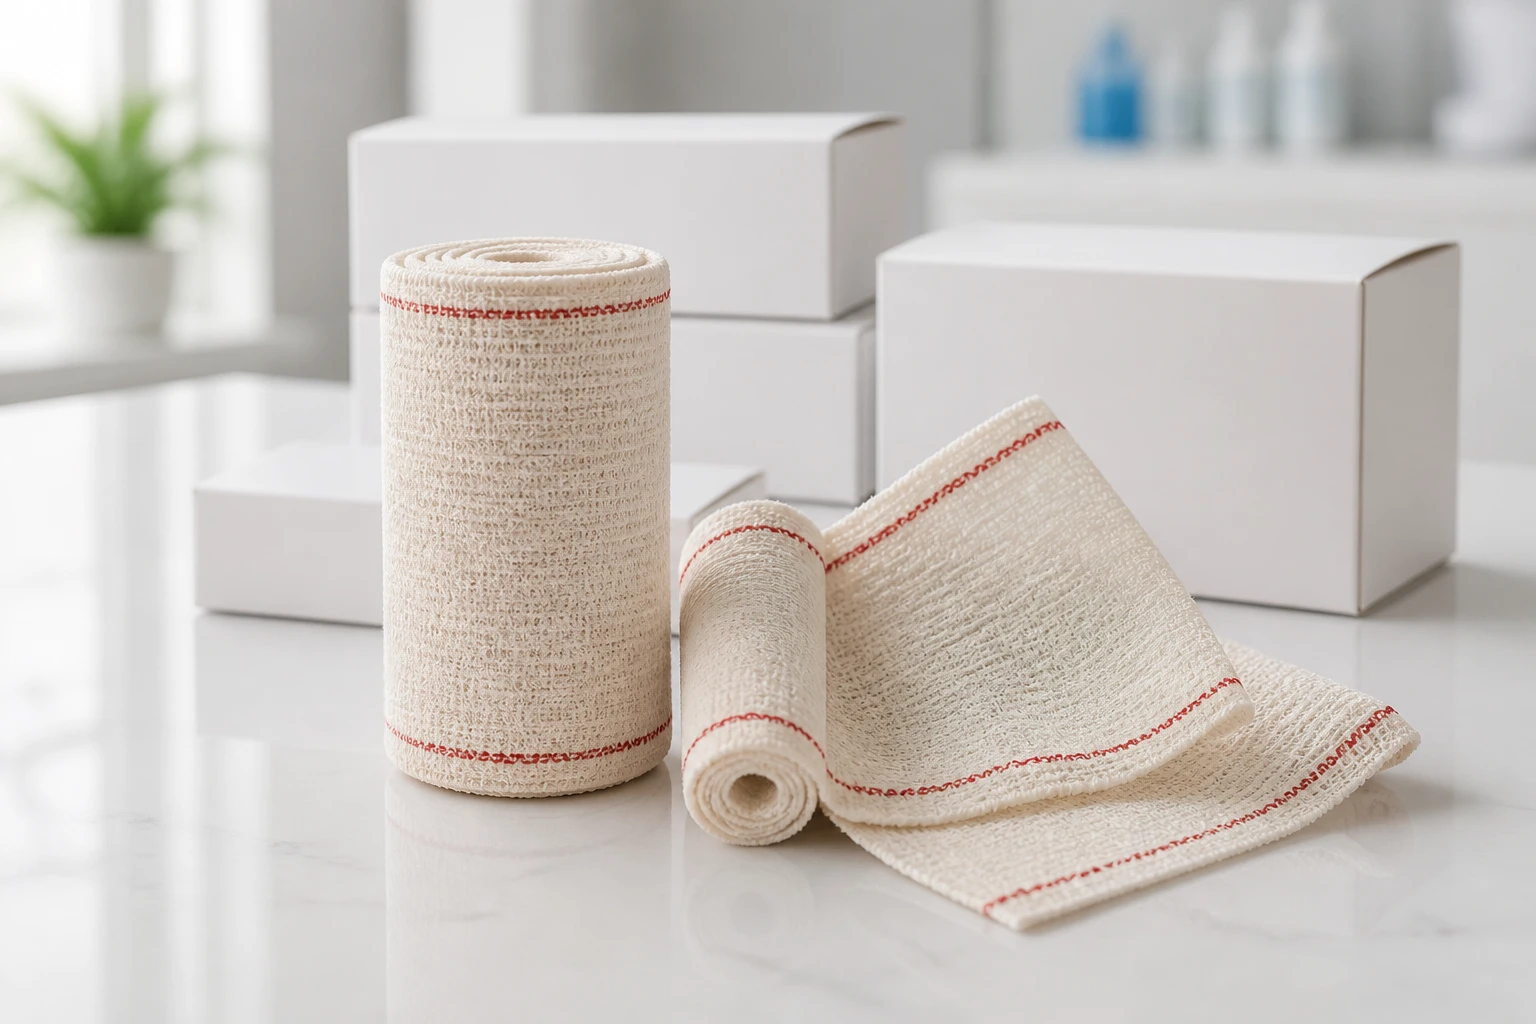
Wenn Sie etwas Zeit in Krankenhausstationen verbracht oder chirurgische Lieferketten geprüft haben, kennen Sie das beunruhigende Gefühl, eine Krankenschwester eine Crepe-Binde abzurollen und zu sehen, wie fusselige, spinnwebendünne Baumwollfäden von den Rändern wegziehen.
Es wirkt unordentlich. Schlimmer noch: In einem Operationssaal oder über einem frischen orthopädischen Schnitt sind diese ausfransenden Fasern nicht nur kosmetische Mängel — sie sind aktive Bio-Gefahren.
Für klinische Direktoren von Krankenhäusern und Einkaufsteams im Großhandel ist die Kantenverarbeitung bei elastischen Binden selten ein vordergründiges Spezifikationsmerkmal. Die meisten Ausschreibungen konzentrieren sich auf Grammage, gestreckte Länge und Gummi-vs.-Spandex-Elastizität. Doch wenn Binden Fäden in offene Läsionen abgeben oder Fusseln unter Gipspolstern hinterlassen, führt das Problem direkt zurück zu der Art und Weise, wie die Mühle den Rand hergestellt hat.
Zu verstehen, warum eine echte Gewebe-Schnellrand-Kreppverband eine günstige Schnittkantenrolle übertrifft, ist der Unterschied zwischen zuverlässiger postoperativer Unterstützung und schweren klinischen Komplikationen. Lassen Sie uns hinter die Webstuhl-Vorhange blicken, die Fabrikmechanik nachvollziehen und untersuchen, warum Kantenstabilität so viel für Patientenergebnisse bedeutet.
Das versteckte klinische Risiko: Was Kanten-Ausfransen Wunden wirklich antut
Wundversorgungsteams kämpfen oft einen harten Kampf gegen postoperative Infektionen. Wenn sich eine elastische Wickelbindung ausfranst, geben lose Baumwolle- oder Viskosefibrillen direkt ins Wundbett ab oder wickeln sich um externe Fixateure.
Dies ist nicht nur ein theoretisches Kopfweh. Jahrzehnte chirurgischer Literatur haben dokumentiert, wie fremde Textilfasern verzögerte Wundheilung und Fremdkörperreaktionen auslösen. Wenn irrführende Fasern von einem instabilen Verbindungsrand abblättern und sich in beschädigtes Gewebe legen, behandelt das menschliche Immunsystem sie als Eindringlingsantigene. Makrophagen umgeben die Mikrofasern, können die Zellulose nicht verdauen, was direkt zu dokumentierten Fremdkörpergranulomen in der Wundpathologie.
Mikrofusseln, die von geschnittenen Wundverbänden abgehen, bleiben ein unterberichteter Auslöser für Fremdkörper-Riesenzellreaktionen, chronische sterile Entzündungen und persistierende Sinusgänge in chirurgischen Wunden.
Darüber hinaus verliert die Binde ihre strukturelle Ring Spannung, während lose Fäden entlang der Ränder einer instabilen Wicklung aufschlitzen. Eine Krankenschwester sichert einen Knöchel oder einen chirurgischen Verband bei 25 mmHg, doch während die losen Fasern über sechs Stunden Bewegung ziehen und sich verfangen, baut sich dieser Kompression rasch ab. Das Ergebnis? Sekundäremödem, Verrutschen und die Notwendigkeit häufiger Bindenwechsel, die Pflegezeit auf den Stationen verbrauchen und Verbrauchsmittelbudgets in die Höhe treiben.
Um sich vor diesen Problemen zu schützen, suchen klinische Käufer nach Produkten, die nach internationalen Kompendien zertifiziert sind, wie die Britische Pharmacopoeia (BP)-Standards für Baumwoll-Crepe-Wickelbinden, die strenge Kantenerhaltung und minimales Fadenscheiden vorgeben.
Anatomie des Bindenrands: Geschnitten/geschlitzt vs. Echtes gewebtes Schnellkante
Warum verfausen einige Binden endlos mit Fäden, während andere einen scharfen, sauberen Rand behalten, egal wie sehr Sie sie dehnen? Das liegt daran, wie der Stoff in der Fabrik getrennt und nachbehandelt wurde.
| Kantenarchitektur | Schlitz-/Schnittkanten-Design | Echtes gewebtes Fast-Edge-Design |
|---|---|---|
| Schussgarn-Beendigung | Horizontale Schussgarne werden über die Rollenbreite hinweg durch Rotationsmesser oder Ultraschall durchtrennt | Kontinuierliche Schussgarn-Schleifen legen sich dynamisch um die äußersten verankerten Kettfäden herum |
| Randrausführung | Rohschnitte bloßgelegt; verlässt sich auf chemische Appreturkleber oder schwache Seitenabsteppung, um die Garne zu halten | Verschränkte Selbstkanten-Struktur, die gleichzeitig während der Schmalweberei entsteht |
| Versagensmechanismus | In dem Moment, in dem die mechanische Dehnung den chemischen Binder reißt, fransen die Randgarne aus | Fadenschlaufen verriegeln sich unter Spannung; keine nach außen zeigenden abgeschnittenen Garnenden |
| Visuelles Erscheinungsbild | Fusseln, lose Barthaare und unregelmäßige ausgefranste Ränder nach dem Abrollen | Einheitlicher, flacher, gewebter Textilrand mit sauberen strukturellen Kanten |
Die Schlitz-/Schnittkanten-Methode (Die Budget-Abkürzung)
Eine massive Rolle aus Baumwolle-Elastan-Stoff – oft 1,5 bis 2 Meter breit – wird auf einer Hochgeschwindigkeits-Projektilwebstuhl gewebt. Nach der Fertigdurchlauf dieser Master-Strecke durch rotierende Kreismesser oder grobe Ultraschallschneider, die die Rolle in einzelne Breiten schneiden: 5 cm, 7,5 cm, 10 cm oder 15 cm.
Die Messer durchtrennen die horizontalen Schussgarne mitten durch ihren Verlauf. Diese Quadfäden hängen nun an beiden Rändern locker herab. Um dies zu verbergen, lassen manche Billigfabriken die Schnittkanten durch einen schnellen Seitenabstepper laufen oder tragen eine leichte chemische Appretur entlang des Rands auf.
In dem Moment, in dem ein Kliniker diese Binde um einen Ellbogen oder Wadenumfang spannt, reißt der fragile chemische Binder. Fäden beginnen sich in langen, kontinuierlichen Stringen herauszuziehen. Wenn ein Kliniker einen einzelnen herabhängenden Faden zieht, franst die gesamte Kante aus wie ein alter Pullover.
Die echte gewebte Fast-Kante (Der Goldstandard)
Im Gegensatz dazu wird ein echtes Gewebe-Schnellrand-Kreppverband direkt in der spezifizierten Breite auf Schmalwebstühlen mit dedizierten Shuttle- oder Nadel-Selvedge-Mechanismen gewebt.
Der Schussfaden wird nicht abgeschnitten. Stattdessen schlägt der Füllgarn ständig um die äußersten Kettfäden herum und kehrmt über den Webrahmen zurück. Wie im Überblick zur textiltechnischen Konstruktion von Selbstkanten-Strukturen, dargelegt, entsteht so eine ungebrochene, selbstverriegelnde Kante.
Keine Messer berühren den Umfang. Es gibt keine abgeschnittenen Garnenden, die nach außen zeigen. Selbst bei intensiver mechanischer Dehnung und wiederholten Krankenhaus-Waschgängen hält die Kante fest.
Ingenieuranalyse: Schlitz vs. Fast-Kanten-Leistung
Um die mechanischen Unterschiede greifbar zu machen, wollen wir gegenüberstellen, wie sich diese zwei Fertigungsarten unter realen Krankenhaus-Lagerungs-, Applikations- und Rückgewinnungszyklen verhalten:
| Leistungskennzahl | Schlitz-/Schnittkanten-Krepe | Gewebte Fast-Kanten-Krepe-Binde |
|---|---|---|
| Fertigungstechnik | Master-Rolle mit Messern oder Ultraschall gespalten | Schmalstoffwebstuhl mit kontinuierlichem Schussumlau |
| Kantenintegrität nach 100% Dehnung | Starkes Ausfasern; marginale Kettfäden lösen sich | Kein Fädenverlust; fester Kantenverschluss |
| Fussel- / Partikelzahl | Hoch (> 45 lose Fasern pro 10 cm Kante unter Belastung) | Vernachlässigbar (< 2 lose Fasern pro 10 cm unter Belastung) |
| Zughalts-Uniformität | Uneben; Kanten dehnen sich aus und bilden lose Wellenränder | Gleichmäßig; Kante dehnt sich synchron zum Kern aus |
| Autoklav- / Sterilisationsstabilität | Kantenbindemittel zersetzen sich, was zu starkem Kantenkrallen führt | Behält flaches Profil über mehrere Dampfzyklen |
| Risiko der Wickelkontamination | Bedeutend bei Anwendung nahe offenen Wunden oder Drainagen | Minimal; vertrauenswürdig für perioperative Verbandsunterstützung |
| BP-/Internationale Fachschrift-Übereinstimmung | Erfüllt häufig strenge Saum- und Aufwickelklauseln nicht | Vollständig konform mit standardisierten Krankenhaus-Ausschreibungsspezifikationen |
Innerhalb des chirurgischen Verband-Herstellungsprozesses
Herstellung eines hochleistungsfähigen Gewebe-Schnellrand-Kreppverband erfordert tiefgreifendes Textilwissen und strenge Qualitätskontrolle in der Fertigung. Im Gegensatz zur Verarbeitung von Basisgazeware beinhaltet die Herstellung eines echten medizinischen Kreppverbandes aus Baumwolle das Spinnen von Hochdreh-Mehrfachgarnen, spezialisierte Kettbereitung und spannungslose Nassappretur.
Bei MediTapes, unserem Herstellungsprozess liegt die zentrale Kontrolle der genauen Struktur über fünf integrierte Stufen zugrunde:
Schritt 1: Vorbereitung der Hochdreh-Kettgarne
Die Elastizität von Krepp hängt nicht ausschließlich von synthetischem Elasthan oder Gummifäden ab. Echter Krankenhauskrepp bezieht seine charakteristische Porenstruktur und Federkraft aus abwechselnden Paaren von rechtsdrehenden (Z-Drehung) und linksdrehenden (S-Drehung) zweischänigen Baumwollgarnen. Diese Garne werden unter hohen Drehzahlmultiplikatoren versponnen – oft mehr als 35 bis 40 Umdrehungen pro Inch.
Wenn die Spannung nachlässt, wirken diese abwechselnd gedrehten Garne gegeneinander, wodurch der Stoff knittert, sich zusammenzieht und die klassische rutschfeste Kreppstruktur ausbildet.
Schritt 2: Webstuhleinrichtung und Bildung des Schnellrand-Selvedge
Die Garne werden auf Schmalstoffwebstühlen aufgezogen, wobei jede Rollenbreite – sei es 5 cm, 7,5 cm, 10 cm oder 15 cm – innerhalb ihres eigenen speziellen Schlittraums hergestellt wird.
Während der Schützen oder Rapier den Schussfaden durch den Raum führt, arretieren die Randhebel die äußersten 4 bis 8 Kettfäden in einem festen Leinen- oder Leno-Gewebe. Der Schussfaden legt sich geschmeidig um diese Verankerungsfäden. Da der Rand nicht durch Messerschneiden behandelt werden muss, behalten die äußersten Fasern eine ununterbrochene molekulare Kontinuität.
Schritt 3: Spannungsloses Scouren und Heißwasser-Relaxation
Sobald vom Webstuhl, tritt der steifeGrauplan im Webzustand in spannungslose kontinuierliche Scouring-Waschanlagen ein. In alkalischem Heißwasser gebadet, relaxieren die extremen mechanischen Verdrehungen, die in den S-Drehungs- und Z-Drehungs-Kettgarnen gespeichert waren, plötzlich und schlingen sich auf.
Der Stoff zieht sich in der Länge um 40% bis 50% zusammen und bildet die tiefe, schwammige Kreppwelle, die einem Gewebe-Schnellrand-Kreppverband seine natürliche Rückstellfähigkeit verleiht. Da die Ränder fest gewebt wurden, schrumpfen die Kanten mit derselben Rate wie die Mitte des Stoffes, was wellige Krausränder eliminiert.
Schritt 4: Appretur und Kalanderung
Das gekräuselte Gewebe durchläuft trocknungskammern ohne Spannungsbelastung. Hier kalibrieren Techniker die Feuchtigkeitsgehalte, damit die Baumwollfasern ihre natürliche Elastizität bewahren, ohne spröde zu werden.
Während dieser Phase scannen automatisierte Kamera-Inspektionsarrays beide Ränder, um Spannungsanomalien oder abgefallene Maschen zu erkennen, bevor auf vorgesehene Rollenlängen zurechtgeschnitten wird.
Schritt 5: Qualitätszertifizierung nach medizinischen Standards
Vorschriften für Medizinprodukte lassen keinen Spielraum für unverified Produktionskürzungen. Im Rahmen eines ISO 13485-Qualitätsmanagementsystems für Medizinprodukte, durchläuft jedes Los Zugkrafttests, Elastizitätsmodul-Messungen und Randerode-Spannungsprüfungen vor der endgültigen Verpackung.
Das Verständnis der Physik von Kompression und Kantenaufrollen
Eine häufige Beschwerde von Stationsschwestern, die Schnitt-Kanten-Binden verwenden, ist das Einrollen oder “Seilziehen” der Ränder. Wenn sich eine Schnittbinde dehnt, wandern die losen Marginalgarne zum Zentrum des geringsten Widerstands. Die Bindenkante rollt nach innen und verwandelt einen breiten Kompressionsverband in ein enges, schnurartiges Band.
Wenn sich eine Binde entlang der Kante verschnürt, entstehen scharfe Druckspitzen auf der Haut, die zu lokalen Hautrissen, Blasenbildung oder tiefer Gewebenekrose führen können.
Um zu verstehen, warum dies geschieht, betrachten wir das Laplace-Gesetz für den sub-bindenden Grenzflächendruck:
Formel für den subbindenden Grenzflächendruck:
P = (T × N) / (R × W)
- P = Grenzflächendruck, der auf das Glied des Patienten ausgeübt wird (in Pascal oder mm Hg)
- T = Auf den Wicklungslängen entlang angelegter Verbändezug (in Newton)
- N = Anzahl der überlappenden Verbandschichten
- R = Radius des betroffenen Gliedsegments (in Metern)
- W = Aktive Arbeitsbreite des Bindenstreifens (in Metern)
Beachten Sie den Nenner: W steht für die tatsächliche Arbeitsbreite der Binde.
Wenn eine Pflegekraft einen 10 cm (W = 0,10 m) breiten Schnittverband anlegt und die Kanten sofort ausfransen, sich einrollen und durch 50% (W = 0,05 m) nach innen einziehen, sich verdoppelt der Sub-Binden-Druck P über diesen schmaleren Streifen augenblicklich beiExactly gleichem Wickelzug!
A Gewebe-Schnellrand-Kreppverband widersetzt sich dieser Einrolltendenz. Der verstärkte, gewebte Saum sorgt für seitliche Steifigkeit quer zur Laufrichtung (Schussrichtung). Beim Ziehen entlang der Länge bleibt die Schnellkante flach auf der Haut und erhält die geplante Kontaktbreite W sowie die gleichmäßige, vorhersagbare, gleichmäßige Kompression über das Glied.
Praxisbericht: Wie ein regionales Krankenhausnetzwerk Faserkontamination eliminierte
Um zu sehen, wie das außerhalb des Labors funktioniert, betrachten wir eine Einkaufsumstellung eines 650-Betten-Privatkrankenhausnetzwerks in Südostasien.
Das Problem
Die zentrale Versorgung des Netzwerks wechselte zu einem kostengünstigen Schlitzkanten-Drill-Spannenwrap, um den monatlichen Verbrauchsausgaben um 18% zu senken. Innerhalb von drei Monaten meldeten orthopädische OP-Teams Zwischenfälle, die Fusselkontaminationen rund um Kniearthroskopie-Port-Stellen sowie Pin-Trakt-Entzündungen an externen Skelett-Fixateuren detailliert beschreiben.
Pflegende berichteten auch davon, dass sie herabhängende Fäden vor dem Fixieren der Verbände abschneiden mussten, was die Verbandwechsel-Routinen unnötig verlängerte.
| Klinischer Prüffparameter | Vorherige Charge mit Schnittkante | MediTapes Schnellkanten-Charge |
|---|---|---|
| Rückarbeitungsrate von Wundauflagen | 28,4% aufgetragener Verbände | 3,1% aufgetragener Verbände |
| Meldungen über ausfran sende Kanten pro Monat | 84 dokumentierte Zwischenfallberichte | 0 dokumentierte Zwischenfallberichte |
| Textil Fusseln im sterilen Feld | 19 protokollierte Notizen der Chirurgen | 0 protokollierte Notizen |
| Monatlicher Verbrauchsabfall | +22% Schrott durch aussortierte ausgefranste Rollen | -14% Schrott gegenüber Basiswert |
Waschanlagen berichteten über ein Ausfransen der Kanten nach nur 5 bis 7 Wäschen bei 80°C, was die jährlichen Ersatzkosten um über €42.000 erhöhte.
Der Einkaufsausschuss überprüfte ihre Kaufkriterien neu und verwarf Preis-pro-Rolle-Vergleiche zugunsten der gesamten klinischen Kosten. Sie ersetzten die Schlitzrollen durch MediTapes Gewebe-Schnellrand-Kreppverband in allen Operationsräumen und Notaufnahmen.
Das Ergebnis
- Keine Faserabscheidung: Betriebsunfallberichte im OP, die textile Rückstände betreffen, gingen im ersten Quartal nach Implementierung auf null zurück.
- Geringerer Verbrauch: Da die Schnellkanten-Binden ihre Spannung behielten und sich nicht zu Schnüren aufrollten, sank die Häufigkeit von Verbandwechseln bei nicht-drainierenden orthopädischen Fällen von durchschnittlich 2,8 mal täglich auf 1,4 mal täglich.
- Netto-Finanzersparnis: Obwohl die Anschaffungskosten pro Einheit für das gewebte Schnellkant-Produkt etwa 12% höher lagen, führte die Reduktion des täglichen Bindenverbrauchs zu einer Netto-Jahresersparnis von 9,6% in der gesamten Abteilung.
Die Checkliste des Käufers: Praktische Bodentests für Bindenkanten
Wenn Sie Angebote evaluieren oder Proben von Lieferanten testen, verlassen Sie sich nicht nur auf glänzende Katalogblätter. Führen Sie die Rollen direkten Hands-on-Tests in Ihrer Annahmehalle oder im Labor durch.
Hier ist ein einfacher Drei-Schritte-Evaluationsprotokoll, um schnell Schlitzkanten-Imitatoren zu erkennen:
Der dynamische Schubzerriss-Test
Nehmen Sie einen 50 cm langen Abschnitt des Verbandes. Fassen Sie ihn an beiden Enden und dehnen Sie ihn schnell zehnmal hintereinander auf das 150%-Fache seiner entspannten Länge.
Ziehen Sie unter Spannung Ihren Zeigefinger und Daumen fest entlang der äußeren 5-mm-Kante.
- Ergebnis bei Schnittrollen: Sie werden sofortiges “Ausfransen” sehen, mit Dutzenden gebrochener Schussfilamente, die sich vom Kern lösen.
- Ergebnis bei gewebten Schnellkantenrollen: Die Kante bleibt sauber, flach und intakt ohne lockeres Faserstaub.
Der Quernadel-Test
Versuchen Sie mit einer normalen Hypodermkanüle oder Pinzette, einen einzelnen Faden entlang der Kante einzugreifen und ihn direkt senkrecht zur Rollenlänge zu ziehen.
- Ergebnis bei Schnittrollen: Der Schussfaden löst sich über die gesamte Länge des Verbandes und verursacht, dass die Rand-Kettfasern abblättern.
- Ergebnis bei gewebten Schnellkantenrollen: Der Schuss wird durch die schlingenförmige Saumverankerung sicher festgehalten und widersteht dem Aufgehen.
Der Kochwasser-Entspannungstest
Schneiden Sie ein 20 cm langes Prüfexemplar ab und tauchen Sie es fünf Minuten in kochendes Wasser, lassen Sie es dann ohne Spannung an der Luft trocknen.
- Ergebnis bei Schnittrollen: Die Appretur wird ausgewaschen, und die abgeschnittenen Kanten kräuseln sich zu festen, unbrauchbaren Spiralen.
- Ergebnis bei gewebten Schnellkantenrollen: Der Krepp erholte seine tiefe Kräuselung, während die Ränder völlig gerade und flach bleiben.
Warum qualitätsorientierte Händler bei MediTapes beziehen
Der Aufbau eines zuverlässigen Geschäfts für medizinische Verbrauchsmaterialien erfordert Konsistenz Rolle für Rolle, Container für Container.
MediTapes betreibt dedizierte Schmalgewebe-Webereien, die sich speziell auf die Herstellung von medizinischen Kompressionsprodukten konzentrieren. Statt Master-Rollen zu schneiden, produzieren unsere Webstühle einzelne Rollen mit echten Shuttle-gewebten Kanten.
Wenn Sie unsere breitere Produktlinie entdecken, Elastische Kreppbandagen, betrachten Sie medizinische Textilien, die vom Garn auf für klinische Zuverlässigkeit aufgebaut sind:
- 100% Ununterbrochene Kante: Speziell entwickelt, um das Mikro-Fuseln zu verhindern, das die Wundumgebung beeinträchtigt.
- Ausgeglichene S/Z-Dreharchitektur: Gewährleistet eine gleichmäßige Rückstellkraft ohne Verdrehen oder Seilbildung über Gelenken.
- Chemikalienfreie Kant Stabilität: Wir verwenden keine aggressiven Kantenkleber oder Acrylversiegelungen, die Kontaktdermatitis auf empfindlicher Patienten Haut verursachen können.
- Vollständige Anpassung für B2B-Importeure: Verfügbar in reiner Baumwolle oder Misch compositionen, mit oder ohne zentrale rot/blau Markierungslinien, verpackt unter Ihrer Eigenmarke oder MediTapes Krankenhausausstattung.
Die Wahl eines gut konstruierten Verbands bedeutet nicht einfach nur Ästhetik; es geht um Patientenwürde und klinische Sicherheit. Eine Investition in einen zuverlässigen Gewebe-Schnellrand-Kreppverband schützt Patientenoutcomes, reduziert Verbandwechselabfall und hält Ihre Marke von der Qualitätsbeschwerde-Liste der Krankenhäuser fern.
Häufig gestellte Fragen (FAQ)
Kann ein T-Kanten-Verband so behandelt werden, dass er sich wie ein gewebter Schnellkanten-Verband verhält?
Nein. Einige Lieferanten verwenden Ultraschallschneiden, um synthetische Fasern leicht zu schmelzen, oder tragen flüssige Stärke, PVA oder latexbasierte Versiegelungen auf den Kanten auf, um geschnittene Fäden an ihrem Platz zu halten.
Während dies frisch aus dem Polybeutel akzeptabel aussehen mag, brechen diese Bindemittel unter Dehnung, Körperwärme, Feuchtigkeit oder Autoklavierzyklen schnell ab. Sobald das Bindemittel versagt, lösen sich die Schnittfäden auf. Nur ein echtes mechanisches Schussende, das beim Weben entsteht, bietet dauerhafte, fusselfreie Kant stabilisät.
Was verursacht, dass elastische Crepe-Binden beim Anlegen zu einem Strang einrollen?
Kantenschräglichkeit tritt auf, wenn die horizontale Spannung entlang der Ränder verloren geht. Bei einem Schnittverband verlieren die durchtrennten Kantenfäden ihre laterale strukturelle Steifigkeit. Während sich der Verband längs dehnt, ziehen sich die äußeren Ränder nach innen zur Rollenmitte.
Ein Hochleistungs- Gewebe-Schnellrand-Kreppverband verfügt über verstärkte, umgeschlagene Bindenkanten, die die erforderliche Querstabilität bieten, um den Verband flach über Konturen zu halten.
Wie unterstützen gewebte Schnellränder die Einhaltung der Pharmacopoeia-Standards?
Große medizinische Arzneibücher – einschließlich des Britischen Arzneibuchs (BP) und des Europäischen Arzneibuchs (Ph. Eur.) – enthalten ausdrückliche Bestimmungen für medizinische Binden. Sie fordern saubere Kanten frei von ausgefransten Rändern, hervorstehenden Fäden und losen Enden.
Da Rollen mit geschnittener Kante beim Dehnungstest leicht lose Garne abgeben, bestehen sie häufig nicht die strengen Kriterien im Hinblick auf das Auseinanderfallen und auf Partikel, die in Standard-Ausschreibungen öffentlicher Krankenhäuser vorgeschrieben sind.
Sind gewebte Schnellklebeverbände wiederverwendbar und waschbar?
Ja. Da die Kante durch durchgehende Schleifengarne verankert ist und nicht durch temporäre chemische Dichtungsmittel, unser Gewebe-Schnellrand-Kreppverband kann in warmem, seifigem Wasser gewaschen und zum Trocknen aufgehängt werden, ohne sich aufzulösen oder seine Kantenvollständigkeit zu verlieren. Dies macht es zu einer wirtschaftlichen, langlebigen Lösung für langfristige Verstauchungsbehandlungen und orthopädische Rehabilitationsprogramme.
Modernisieren Sie heute Ihre medizinische Textilbeschaffung
Haben Sie Schwierigkeiten mit Kundenbeschwerden überfranierende Bindenrollen, inkonsistente Spannung oder Partikelabschuppung in OP-Packs?
Lassen Sie uns Ihre Lieferkette verbessern. Kontaktieren Sie das technische Textilteam bei MediTapes heute, um Produktspezifikationen, Fabrikprüfungs dokumentation oder ein kostenloses Probenset anzufordern. Testen Sie unsere Kantenstabilität im eigenen Labor.
- Produkte erkunden: Durchstöbern Sie unsere gesamte Elastische Kreppbandage Palette
- Sprechen Sie mit einem Experten: Besuchen Sie unsere Kontaktseite Seite, um Ihre Marktausschreibungsspezifikationen zu besprechen
- Direkte Anfragen: E-Mail an unser B2B-Beschaffungsdesk direkt unter info@meditapes.com